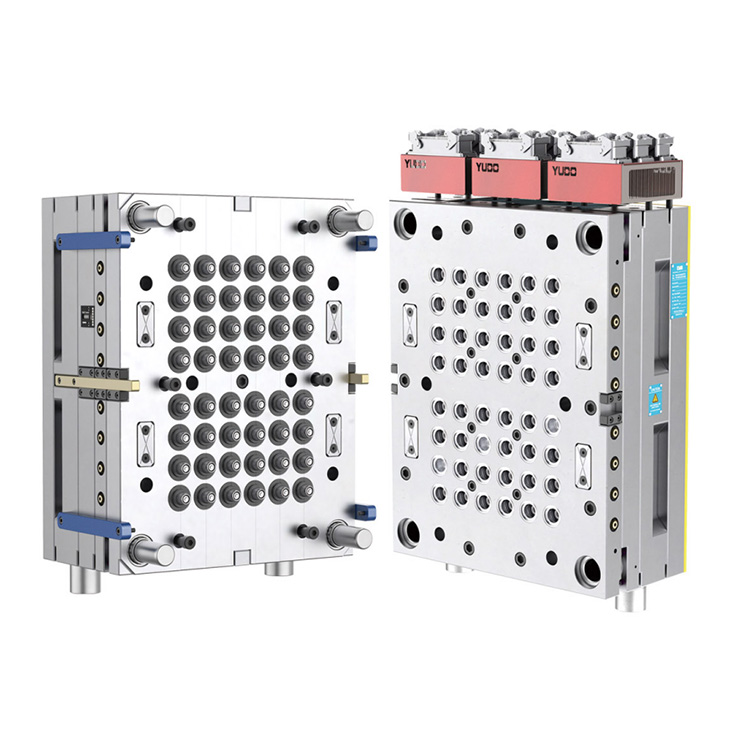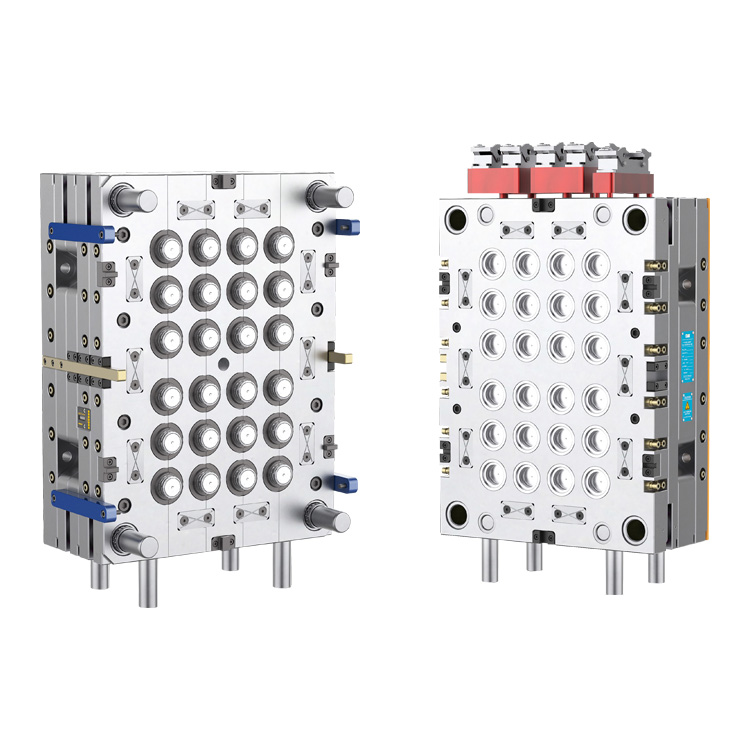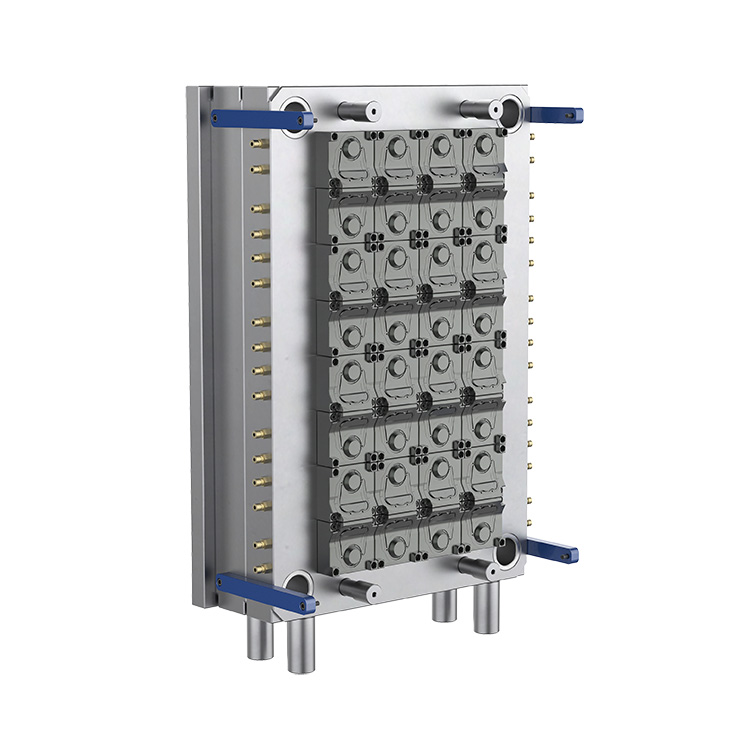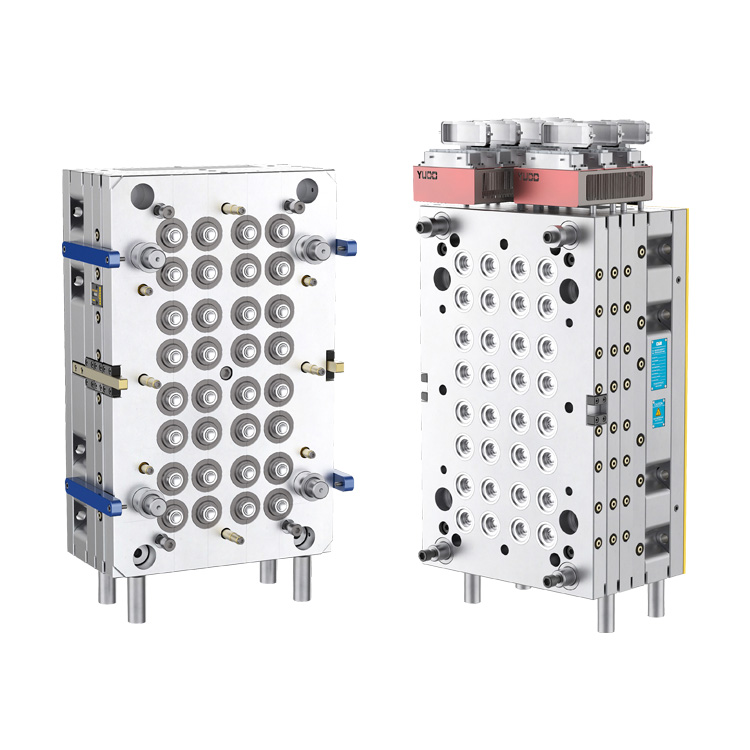
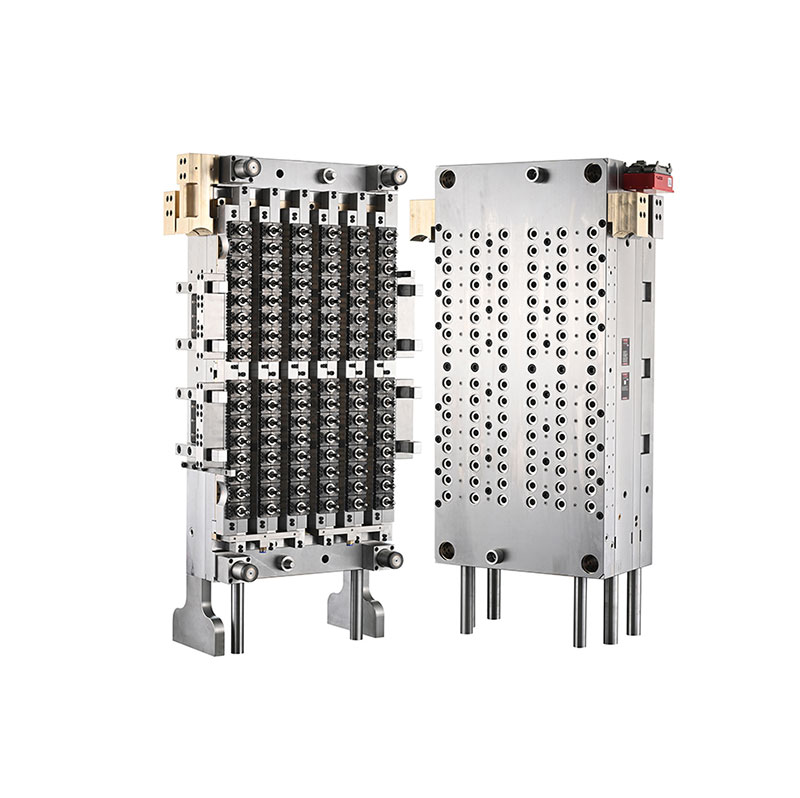
Daelong, un produttore di stampi a iniezione con sede in Cina con oltre 30 anni di esperienza nel settore, fornisce soluzioni di utensili di precisione per la produzione di imballaggi in plastica in grandi volumi. ILStampo per preforme per animali domestici a 96 cavità 29 25 con saracinesca con valvola ad agoè progettato per la produzione impegnativa di preforme in PET, combinando un layout con cavità elevata, un sistema a canale caldo controllato e compatibilità con apparecchiature di produzione automatizzate per supportare una produzione coerente per applicazioni quotidiane di imballaggio di bevande, alimenti e prodotti chimici.
Uno stampo per preforme in PET ad alte prestazioni influisce direttamente sull'efficienza produttiva, sulla consistenza dimensionale, sull'utilizzo del materiale e sulla qualità della bottiglia a valle. Una configurazione a 96 cavità consente ai produttori di produrre più preforme in ciascun ciclo di iniezione, mentre un sistema a canale caldo con valvola a spillo aiuta a controllare l'erogazione del materiale fuso ai singoli punti di iniezione. Per i produttori che utilizzano macchine per lo stampaggio a iniezione Nestal compatibili e automazione robotica a cinque stazioni, la giusta progettazione dello stampo può supportare una produzione stabile e ripetibile. Questo articolo spiega i principi di funzionamento dello stampo, le scelte principali dei materiali, i vantaggi tecnici, i criteri di selezione, i requisiti di manutenzione e le considerazioni pratiche per valutare un investimento in uno stampo per preforme in PET ad alta cavità.
Le preforme in PET sono componenti stampati a iniezione che vengono successivamente riscaldati e stampati per stiro-soffiaggio in bottiglie o altri contenitori. Le loro dimensioni, la distribuzione del materiale, la geometria del collo e le condizioni della superficie influenzano le prestazioni dell'imballaggio finito.
Uno stampo a 96 cavità contiene 96 posizioni di cavità individuali, consentendo a un sistema di stampaggio a iniezione adeguatamente configurato di formare fino a 96 preforme in un ciclo di stampaggio completo. Questa disposizione è particolarmente adatta per i produttori che cercano una notevole capacità produttiva senza fare affidamento su numerose macchine di stampaggio separate.
La specifica del collo 29/25 identifica il design della finitura del collo prevista. Gli acquirenti devono confermare l'esatto profilo della filettatura, le dimensioni della tenuta, la compatibilità della chiusura e il relativo disegno della finitura del collo prima di ordinare. Questi dettagli determinano se la preforma finita si adatterà al processo di soffiaggio di tappi e bottiglie previsto.
Secondo le informazioni sul prodotto di Daelong, questo stampo è progettato per le macchine per lo stampaggio a iniezione Nestal dotate di un sistema robotizzato a cinque stazioni. La compatibilità effettiva deve essere confermata rispetto al modello della macchina, alle dimensioni della piastra, alla capacità di iniezione e alla configurazione dell'automazione dell'acquirente.
Nello stampaggio a iniezione a cavità elevate, la distribuzione uniforme del PET fuso in tutte le cavità rappresenta una delle principali sfide ingegneristiche. Le variazioni della temperatura di fusione, della pressione, della resistenza al flusso o delle prestazioni del punto di iniezione possono causare differenze nel peso, nell'aspetto e nella precisione dimensionale della preforma.
Un sistema a canale caldo con saracinesca e valvola a spillo utilizza un perno della valvola mobile per controllare l'apertura e la chiusura della saracinesca. Il sistema è progettato per gestire l'ingresso del materiale fuso in ciascuna cavità e può contribuire a produrre aree di accesso più pulite e un riempimento più uniforme se progettato, mantenuto e sincronizzato correttamente con il processo di iniezione.
Daelong specifica un sistema a canale caldo con otturazione a valvola della serie PC-VG per questo modello. I risultati finali dipendono dal design complessivo del canale caldo, dalle condizioni del perno della valvola, dal controllo della temperatura, dalle impostazioni di iniezione, dalle prestazioni di raffreddamento e dalla preparazione della resina PET. Gli acquirenti devono richiedere una prova dello stampo e una valutazione del campione per verificare le prestazioni nelle condizioni operative effettive.
La selezione del materiale è essenziale per uno stampo per preforme in PET a cavità elevata perché i singoli componenti sono sottoposti a diverse combinazioni di calore, pressione, attrito e movimenti meccanici ripetuti. Gli acciai per utensili e i materiali dei canali caldi appropriati contribuiscono a supportare la stabilità dimensionale, la resistenza all'usura e un funzionamento affidabile a lungo termine.
La tabella seguente riassume i materiali e le informazioni tecniche pubblicate da Daelong per questo stampo.
| Componente | Materiale specificato | Durezza pubblicata | Scopo ingegneristico |
|---|---|---|---|
| Cavità e nucleo | Acciaio Germania 2316 | HRC 42–45; tempra di precisione fino a HRC 50–54 | Forma la geometria della preforma e supporta la resistenza all'usura |
| Anello al collo | Acciaio Germania 2316 | 45–50 HRC | Forma la finitura del collo e l'interfaccia di chiusura |
| Perno della valvola | Acciaio giapponese SKD51 | HRC 58–60 | Comanda l'apertura e la chiusura del cancello |
| Ugello del canale caldo | Rame berillio americano | HRC 37 | Supporta il trasferimento di calore nel gruppo ugello |
| Piastra collettore | Acciaio H13 | HRC 35–38 | Supporta la struttura del collettore del canale caldo |
| Piastra di base | Acciaio per utensili P20 | HRC 27–32 | Fornisce supporto strutturale per l'assemblaggio dello stampo |
Nota: i valori di durezza sopra indicati seguono le specifiche pubblicate sulla pagina del prodotto. Gli acquirenti devono confermare i certificati dei materiali finali, le condizioni del trattamento termico, le specifiche dei componenti e i registri di ispezione nella documentazione tecnica approvata.
Daelong riporta inoltre tolleranze di lavorazione di 0,003–0,005 mm, intercambiabilità dei componenti fino al 90% e concentricità dello spessore delle pareti della preforma di ±0,0075 mm a L = 100 mm. Questi sono importanti punti di valutazione tecnica; i loro metodi di misurazione, i luoghi di ispezione e i criteri di accettazione dovrebbero essere concordati prima dell'accettazione della produzione.
Il vantaggio principale di una configurazione a 96 cavità è la sua capacità di formare molte preforme in ogni ciclo. Se abbinato a una macchina a iniezione di dimensioni adeguate, a un riempimento bilanciato, a un raffreddamento efficace e a una movimentazione automatizzata, questo layout può aiutare i produttori ad aumentare la produzione sfruttando al meglio lo spazio di produzione.
Tuttavia, il numero effettivo di preforme accettabili prodotte ogni ora dipende dal tempo di ciclo, dalla disponibilità della macchina, dalla stabilità del processo, dalla manutenzione pianificata e dalla percentuale di parti scartate. La pianificazione della produzione dovrebbe quindi utilizzare dati di prova verificati piuttosto che il solo conteggio delle cavità.
Peso della preforma, dimensioni del collo e spessore delle pareti coerenti sono essenziali per lo stampaggio a soffiaggio e stiramento a valle. Le differenze tra le cavità possono portare a una distribuzione non uniforme del materiale, a una resistenza della bottiglia incoerente o a un aumento dei tassi di scarto.
Un canale caldo ben progettato, componenti dello stampo realizzati con precisione e un raffreddamento bilanciato possono aiutare a ridurre queste variazioni. Il campionamento di routine e l'identificazione delle cavità sono utili per rilevare i problemi prima che incidano su un grande lotto di produzione.
Daelong identifica una struttura a cavità intercambiabile come uno dei vantaggi tecnici dello stampo. I componenti sostituibili possono semplificare la manutenzione mirata perché una sezione usurata o danneggiata può essere riparata senza sostituire l'intero gruppo dello stampo.
Gli acquirenti devono confermare l'effettivo ambito di intercambiabilità, la disponibilità dei pezzi di ricambio, le procedure di sostituzione e i requisiti di verifica dimensionale. Questi dettagli aiutano i team di manutenzione a stimare i tempi di inattività e a preparare inventari di riserva adeguati.
La produzione di preforme ad alta velocità non dipende solo dalle prestazioni di iniezione. Le apparecchiature di movimentazione, raffreddamento, trasporto, ispezione e soffiaggio a valle dei robot devono lavorare insieme. La compatibilità con il sistema di automazione previsto aiuta a ridurre la gestione manuale e supporta un flusso di lavoro di produzione più prevedibile.
La finitura del collo 29/25 e il layout a 96 cavità rendono questo tipo di stampo rilevante per le operazioni di imballaggio che richiedono volumi sostanziali di preforme in PET. L'idoneità della bottiglia finita dipende dal design del collo, dal peso della preforma, dal grado di resina, dalla geometria della bottiglia e dalle condizioni di riempimento previste.
Non tutte le finiture del collo 29/25 sono intercambiabili con ogni tappo di bottiglia o linea di riempimento. I produttori dovrebbero verificare i disegni di chiusura, le caratteristiche di prova di manomissione, i requisiti di sigillatura e gli standard di imballaggio applicabili prima di impegnarsi nella progettazione di uno stampo.
La scelta di uno stampo ad alta cavità richiede una revisione dell'intero sistema di produzione piuttosto che un confronto solo del numero di cavità o dei prezzi di acquisto. Uno stampo tecnicamente idoneo deve corrispondere alla macchina, alla resina, al design della bottiglia, all'obiettivo di produzione e alle risorse di manutenzione disponibili in fabbrica.
Per ulteriori dettagli sul prodotto, esamina lo stampo per preforme in PET con collo 29/25 a 96 cavità e otturatore con valvola a ago di Daelong e la sua gamma più ampia di soluzioni di stampi per preforme in PET.
Anche uno stampo progettato con precisione richiede una manutenzione regolare per mantenere prestazioni costanti. In un sistema a 96 cavità, un piccolo problema che interessa più cavità può generare un numero considerevole di parti difettose se non viene rilevato.
La manutenzione preventiva può ridurre i tempi di fermo imprevisti e rendere più prevedibile la sostituzione dei componenti. L'intervallo di manutenzione appropriato deve basarsi sulle condizioni di produzione, sulla qualità della resina, sulle ore di funzionamento, sui risultati delle ispezioni e sulle raccomandazioni del produttore.
Uno stampo per preforme in PET da 96 cavità contiene 96 cavità di stampaggio e può produrre fino a 96 preforme per ciclo di iniezione completo quando tutte le cavità funzionano correttamente. La produzione effettiva dipende dal tempo di ciclo, dalle prestazioni della macchina e dai tassi di accettazione del prodotto.
La designazione 29/25 identifica la configurazione prevista della finitura del collo. Le dimensioni esatte e l'interfaccia di chiusura devono essere confermate utilizzando il disegno tecnico approvato per garantire la compatibilità con il design del tappo e della bottiglia selezionati.
Un sistema a saracinesca con valvola a spillo controlla l'ingresso del materiale fuso attraverso gli spilli mobili della valvola. Con adeguate impostazioni di progettazione e processo, può migliorare la consistenza del punto di iniezione, supportare il riempimento controllato e ridurre alcuni difetti legati al punto di iniezione nello stampaggio a iniezione di volumi elevati.
Daelong specifica la compatibilità con le macchine per lo stampaggio a iniezione Nestal dotate di un sistema robotizzato a cinque stazioni. Il modello preciso della macchina e i requisiti di interfaccia devono essere confermati prima dell'ordine, inclusa la forza di chiusura, la capacità di iniezione, le dimensioni della piastra e i dettagli di automazione.
Le specifiche pubblicate includono acciaio Germania 2316 per la cavità, il nucleo e l'anello del collo; Acciaio giapponese SKD51 per il perno della valvola; rame al berillio per l'ugello del canale caldo; Acciaio H13 per la piastra collettore; e acciaio per utensili P20 per la piastra di base. I requisiti finali di materiale e durezza devono essere confermati nelle specifiche di acquisto.
I produttori dovrebbero mantenere temperature bilanciate dei canali caldi, parametri di iniezione adeguati, raffreddamento efficace e superfici di stampaggio pulite. Il campionamento regolare cavità per cavità e la manutenzione preventiva aiutano a identificare le deviazioni prima che causino scarti diffusi.
Fornire il disegno della finitura del collo, il peso e le dimensioni della preforma, l'applicazione prevista del flacone, il modello della macchina per iniezione, l'obiettivo di produzione, le specifiche della resina, i requisiti di automazione e il programma di consegna preferito. Questi dettagli aiutano il produttore a valutare la compatibilità e a preparare una proposta più accurata.
Uno stampo per preforme in PET a 96 cavità con un sistema a saracinesca con valvola a spillo può rappresentare un investimento prezioso per i produttori di imballaggi che cercano elevata capacità produttiva, qualità ripetibile delle preforme e compatibilità con le operazioni di stampaggio a iniezione automatizzate. Il suo valore a lungo termine dipende dall'ingegneria di precisione, dai materiali adatti, dal riempimento e dal raffreddamento bilanciati, dall'integrazione affidabile delle macchine e dalla manutenzione disciplinata.
Daelong combina la sua esperienza nella produzione di stampi a iniezione con un design di prodotto destinato alla produzione di preforme in PET in grandi volumi. Prima di prendere una decisione di acquisto, i produttori dovrebbero valutare i disegni tecnici, confermare la compatibilità della macchina e stabilire criteri di accettazione chiari per le prove dello stampo e la consegna finale.
Cerchi una soluzione affidabile di stampi per preforme in PET per la tua linea di produzione? Contatta Daelongper discutere le specifiche del collo 29/25, il design della preforma, la configurazione della macchina e i requisiti di output. Visita la pagina prodotto o contattaci per richiedere dettagli tecnici e un preventivo su misura per le tue esigenze produttive.